Nantong Yunju New Material Technology Co., Ltd.
is China Sidoskåp i marmor Suppliers and Sidoskåp i marmor Manufacturers, located in Haian, Jiangsu — the cradle of Jianghai Civilization. Established in 2021, the company specializes in the R&D, production, sales, and service of ultra-thin stone. As a modern innovative enterprise, it occupies a land area of 60 mu and is committed to delivering superior stone solutions to the market, supported by strong in-house R&D capabilities and advanced production techniques.
Företaget har flera uppfinnings- och bruksmodellpatent och har samlat ett erfaret team av tekniska och ledningspersonal. Kärnteamet inkluderar 6 specialiserade tunnstenstekniker, 50 kvalificerade arbetare, 5 kvalitetskontrollspecialister, 6 produktionsledningspersonal och 5 säljare, som tillhandahåller gediget personalstöd för produktutveckling, tillverkning och end-to-end kvalitetssäkring.
Utrustade med över 30 uppsättningar av specialiserade maskiner, har vi etablerat en strömlinjeformad och effektiv produktionsprocess från råblock till färdiga produkter. Inom drygt två års drift har vår årliga produktionskapacitet nått cirka 300 000 kvadratmeter. Vi har blivit den utsedda stenleverantören för mer än 20 inhemska och internationella möbeltillverkare. Dessutom har vi etablerat stabila partnerskap med många designinstitut och dekorationsföretag, som levererar högkvalitativa ultratunna sten- och marmorkompositmaterial för en mängd nyckelprojekt.
Sidoskåp i marmor Suppliers
-
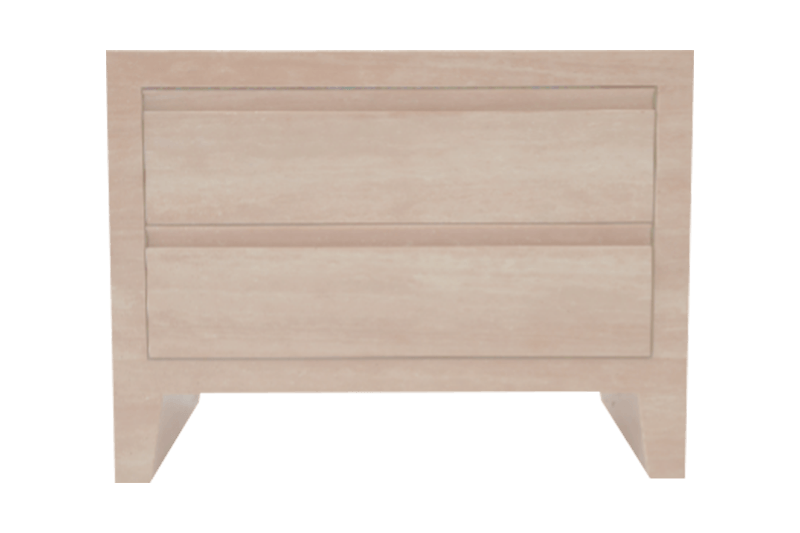 Ljusbrun lådmarmorskåp
Produktegenskaper Material: Konstruerad av marmorplattor oc...
-
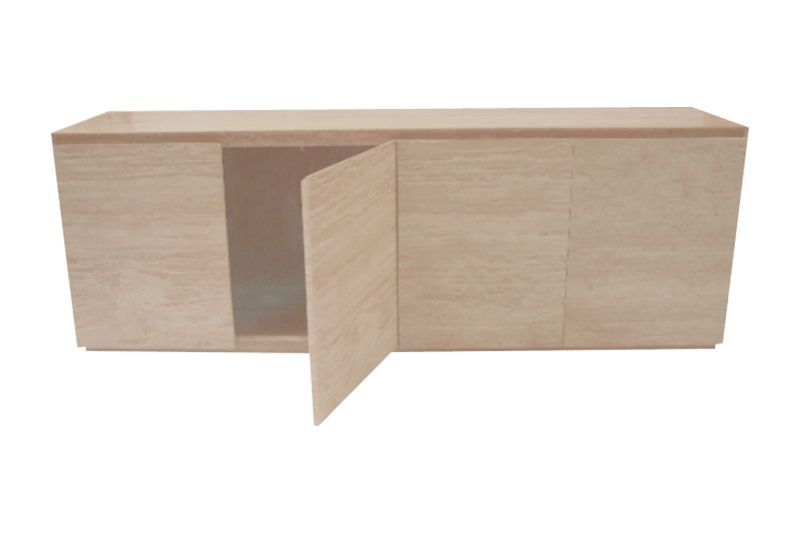 Ljusbrun minimalistisk låg marmorskåp
Material: Konstruerad av marmorplattor och kompositpaneler, är marm...
-
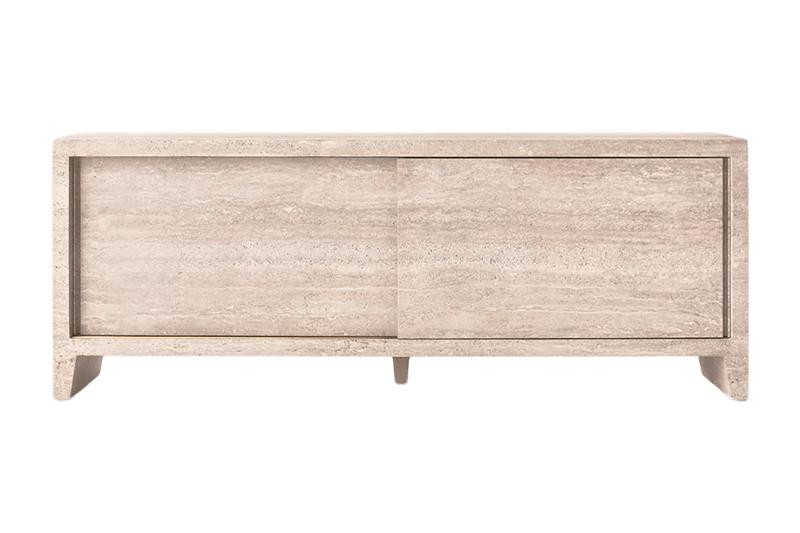 Ljus trä - texturerat långt marmorskåp
Material: Tillverkade av tunna marmorplattor och kompositpaneler, d...
-
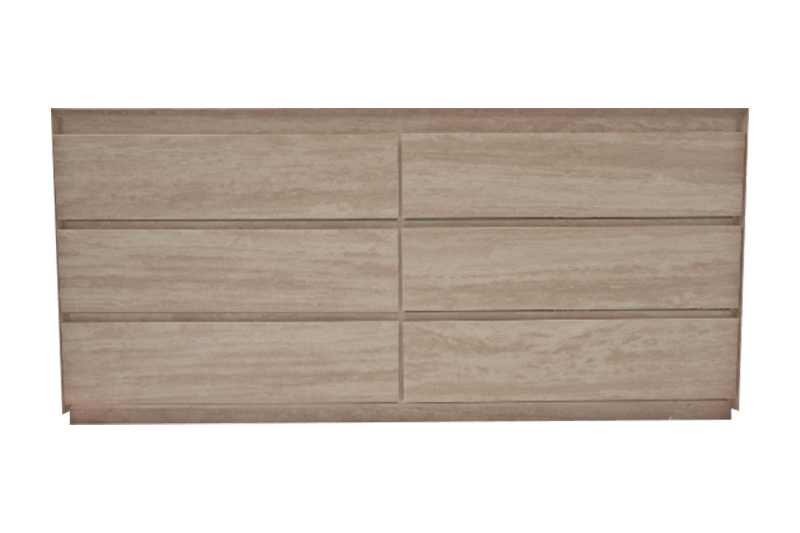 Lätt trä platt - panel marmor skåp
Material: Konstruerad av marmorplattor och kompositpaneler, är marm...
-
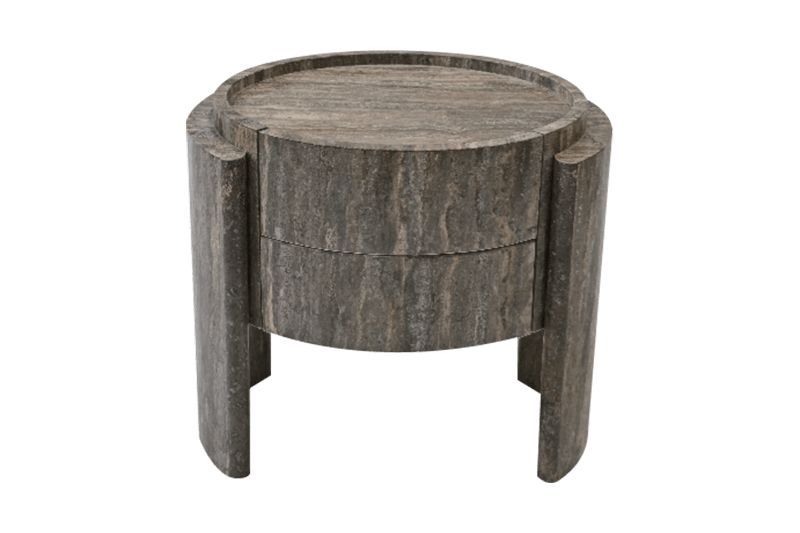 Runt trä - strukturerad marmor sidobord
Material: Tillverkad av marmorplattor och kompositpaneler, marmor ä...
Sidoskåp i marmor är en praktisk och estetiskt tilltalande möbel, som ofta används i olika hemmiljöer, inklusive vardagsrum, matsalar och sovrum. De är ofta dekorerade med utsökta marmorpaneler, kombinerade med eleganta trä- eller metallramar, vilket skapar en unik och lyxig känsla. Den naturliga strukturen och färgen på marmor gör varje sidoskåp till ett unikt konstverk, vilket ger en touch av elegans och förfining till varje interiör.
Sidoskåp i marmor är inte bara visuellt tilltalande utan också exceptionellt robusta och hållbara. Marmors hårdhet och slitstyrka gör att den tål daglig användning och är lätt att rengöra och underhålla. Dess gott om förvaringsutrymme är perfekt för vardagliga föremål som böcker, serviser och dekorativa föremål, vilket hjälper till att hålla ett hem snyggt och organiserat.
Från modern minimalistisk till klassisk vintagedesign, sidoskåp i marmor smälter sömlöst in i alla inredningsstilar, blir en samlingspunkt och förbättrar den övergripande atmosfären.
Meddelande Feedback
Företag
Nantong Yunju New Material Technology Co., Ltd.
Nyheter
-
Din kund vill ha ett marmormatbord med en tre meter lång skiva, två svängda piedestaler och ett bokmatchat venmönster som fortsätter över ytan. En konventionell 20 mm platta kan leverera toppen, men den böjda kanten skulle behöva kraftig stålram, och hela delen kan vara för tung för att flytta på plats. Det är de...
READ MORE -
När du planerar en renovering av hotelllobbyn eller lanserar en ny linje av stenmöbler, blir den marmorbearbetningsfabrik du väljer lika viktig som själva stenen. En fabrik med svag processkontroll kommer att förvandla förstklassig naturlig marmor till spruckna kanter, omatchade venmönster och försenade leveranse...
READ MORE -
Pris en marmorväggpanel för en hotellhisslobby och den figur som vanligtvis bryter budgeten är inte stenen. Det är vikten. En kvadratmeter 20 mm Carrara-platta väger ungefär 54 kg. Täck samma vägg med en 3 mm marmorfaner bunden till en bikakekärna av aluminium och panelen kommer i nästan 14 kg/m², vilket ofta är ...
READ MORE
Sidoskåp i marmor Industry knowledge
Kvalitetskontrollprotokoll och batchkonsistenshantering vid storskalig produktion av sidoskåp i marmor
Urval av råa stenbrottsblock och spektrografisk färgklassificering
Att säkerställa visuell och strukturell konsekvens över kommersiella beställningar av sidoskåp i marmor börjar vid råvaruutvinningsstadiet. Naturlig marmor bildas genom metamorfa geologiska processer som introducerar varians i bakgrundston, kalcitkristallisation och mineralvensfördelning över olika stenbrottsbänkar. När de utför bulkordrar undviker stentillverkare att kombinera block från olika utvinningszoner. Istället väljer inköpsspecialister sekventiella råblock som bryts från en enda bänk för att upprätthålla den geologiska baslinjen. Avancerade spektrografiska skanningsverktyg och kolorimetrisensorer utvärderar råa stenansiktsprover, sorterar block i täta kromatiska band innan den första gängsågskärningen sker.
För att eliminera makrovariationer över kommersiella körningar med flera enheter, tillämpar bearbetningsanläggningar strikta blockmatchningsprotokoll. Materialutvecklare – som Nantong Yunju New Material Technology Co., Ltd., som verkar från sin tillverkningsanläggning i Haian, Jiangsu – använder digital programvara för stenkartläggning för att indexera varje extraherad platta. Genom att skanna och katalogisera råa stenskivor före kompositlaminering organiserar produktionsteam inventering i matchande produktionspartier. Detta säkerställer att varje enskilt marmorsidoskåp inom en sats får stenpaneler som kommer från samma geologiska skikt.
Sekventiell mekanisk skivning och bokmatchande laminering
Konventionell stenskivning med vanliga gängsågar ger tjocka plattor med varierande bladskärstoleranser, vilket orsakar mikrotjockleksförskjutningar som komplicerar möbelmontering med stora volymer. I modern möbeltillverkning reducerar den mekaniska precisionsskärningen naturlig marmor till tunna faner som mäter mellan 1 mm och 3 mm. Denna skärningsnoggrannhet gör att dussintals tunna plåtar kan extraheras sekventiellt från ett enda stenblock, vilket bevarar kontinuerliga ådringsmönster över ett mycket högre utbyte av färdiga paneler än vad traditionell 20 mm skivskärning tillåter.
Dessa sekventiella tunna skivor genomgår kompositlaminering, där höghållfasta stödskikt som aluminiumbikake- eller glasfibernät binds till stenmatrisen under kontrollerat tryck och temperatur. Genom att tillämpa exakt digital sekvensindexering – en metod som förfinats i Nantong Yunju New Material Technology Co., Ltd:s ultratunna sten R&D-avdelning – uppnår tillverkare exakt bokmatchning och korninriktning över intilliggande dörrfronter och topppaneler på varje sidoskåp i marmor . När flera sidoskåp är arrangerade längs en hotellkorridor eller executive-svit, presenterar det kontinuerliga ådringsflödet en enhetlig, balanserad visuell presentation över hela installationsutrymmet.
| Produktionsprocessstadiet | Traditionell kapning av hel platta | Ultratunn kompositlaminering |
|---|---|---|
| Plattavkastning per blockvolym | Lågt utbyte på grund av tjockt gängsågavfall | Högt utbyte; maximerar tunna plåtar per kubikmeter |
| Dimensionell tjocklekstolerans | Variationer upp till ±1,5 mm över plattans spännvidd | Snäv tolerans inom ±0,2 mm via precisionsskärning |
| Ådermatchande spännvidd över enheter | Begränsat till ett fåtal intilliggande möbelenheter | Förlänger kontinuerlig spannmålsmatchning över stora produktionsserier |
| Strukturell vikt per kvadratmeter | Hög egenvikt (ca 45-60 kg/m²) | Lättviktsprofil (ca 3-8 kg/m² med kompositunderlag) |
| Hartshärdande miljö | Torkning av omgivande luft; inkonsekvent absorption | Automatiserade impregneringskammare för harts med vakuumtryck |
Automatiserad vakuumhartsimpregnering och färgstabilisering
Naturstenens porositet utgör en betydande utmaning för ytkonsistensen under massproduktion. Rå marmor innehåller mikroskopiska sprickor, hål och varierande absorptionshastigheter som gör att topiska förseglare torkar ojämnt, vilket resulterar i ojämn glansnivåer över stora produktionsserier. För att standardisera ytdensiteten passerar rå stenfaner genom automatiska impregneringskammare för harts med vakuumtryck innan den slutliga ytpoleringen. Termohärdande polymerhartser tränger djupt in i stenmatrisen, fyller mikrosprickor och förenar absorptionsegenskaper över varje ark.
Denna automatiserade impregneringsprocess stabiliserar färgmättnaden och förhindrar att olika partier av marmorsidoskåpet visar ändrade nyanser under omgivande rumsbelysning. Dessutom övervakar automatiserade polerlinjer med flera huvuden ytglansnivåer med inline-reflektometrar, vilket säkerställer att varje polerad eller finslipad panel uppnår en identisk glanstolerans. Denna systematiska kemiska och mekaniska behandling garanterar att ersättningsdörrar eller sena skåpenheter sömlöst matchar det befintliga möbelbeståndet.
Precision CNC-kantprofilering och strukturell snickeristandardisering
Visuell konsistens i möbeltillverkning beror lika mycket på dimensionell precision vid skarvar och kantprofiler. När man monterar ett sidoskåp i marmor måste geringsfogar 45-graders kantförband vara perfekt anpassade för att skapa utseendet av ett massivt stenblock utan mellanrum eller ojämna limlinjer. Manuell kantslipning introducerar mänskliga fel, vilket leder till dimensionella avvikelser som blir uppenbara när flera skåp är uppradade tillsammans. Moderna produktionslinjer använder 5-axliga CNC-diamantverktyg och laserstyrda broskärare för att forma panelkanter med sub-millimeters noggrannhet.
Genom att standardisera substratsnickeriet under stenfanéren säkerställer tillverkarna att monteringspunkter för hårdvaror, gångjärnsutskärningar och lådglidfästen upprätthåller identiska rumsliga koordinater över tusentals enheter. Tekniska anläggningar, inklusive de specialiserade bearbetningsanläggningarna vid Nantong Yunju New Material Technology Co., Ltd., integrerar CNC-stenskärning med automatiserad kärnlaminering. Denna integrering gör att de sammansatta panelerna i varje sidoskåp i marmor passar europeiska dolda gångjärn och mjukstängande hårdvara utan att kräva manuell montering eller shimsning på plats under kommersiell installation.
| Kvalitetssäkringsparameter | Kommersiell inspektionsstandard | Teknisk verifieringsmetod |
|---|---|---|
| Färg & kromatisk variation | Delta E < 0,8 över batchpartier | Spektrofotometrisk ytskanning |
| Ytglansnivåkonsistens | ±2 glansenheter (GU) inom samma batch | Multi-vinklar inline reflektometer testning |
| Dimensionella toleranser | Längd och bredd: ±0,5 mm; Tjocklek: ±0,2 mm | Sensorer för mätning av laserkoordinat |
| Substrat Bond Integritet | Noll delaminering under termisk cykeltestning | Draghållfasthetsprovning (ASTM C297) |
| Beständighet mot flytande fläckar | 24-timmars icke-permeationsbarriärklassificering | Kemikaliebeständighetstestning (EN 14617) |
Omfattande batchinspektion och modulära förpackningsprotokoll
Den sista fasen av batchkonsistenshantering innefattar kvalitetskontroller i flera steg och skyddande förpackningsprotokoll. Före demontering för transport genomgår färdiga sidoskåp i marmor en torrlayoutinspektion i ett ljuskontrollerat uppställningsområde. Kvalitetssäkringsinspektörer utvärderar det övergripande kornflödet, färgbalansen och hårdvaruanpassningen under standardiserad CIE-dagsljusbelysning, och byter paneler om mindre visuella avvikelser uppstår mellan intilliggande enheter.
När de har godkänts får individuella skåpkomponenter skyddande polyetenfilm och kantskydd för att förhindra repor eller flisor på ytan under transporten. Modulära skumförpackningar vaggar de sammansatta stenpanelerna och skyddar dem mot vibrationer och stötkrafter under utlandsfrakt. Genom att kombinera råmaterialval, precisionslamineringsteknik, automatiserad ytbehandling och rigorös slutinspektion, levererar stenmöbeltillverkare storskaliga kommersiella beställningar av sidoskåp i marmor som uppfyller exakta arkitektoniska specifikationer och visuella standarder.
FAQ
F: Hur hanterar tillverkarna viktgränser när de installerar ett sidoskåp i marmor som en väggmonterad eller flytande enhet?
S: Väggmonterade stenmöbler har traditionellt sett strikta viktbegränsningar på grund av den extrema massan av tunga stenplattor. Genom att använda ultratunna stenkompositpaneler reduceras panelvikten med upp till 80 procent utan att ge avkall på den autentiska mineralstrukturen. Detta gör att ett sidoskåp i marmor kan monteras säkert på vanliga väggreglar med hjälp av dolda klosssystem utan att riskera att dra ut strukturen.
F: Vad hindrar vätskefläckar och kafferingar från att penetrera ovansidan av ett sidoskåp i marmor?
S: Eftersom rå marmor är naturligt porös, börjar ytskyddet under kompositbearbetning. Fabriksimpregnering av harts med vakuumtryck, såsom de ytstabiliseringsmetoder som utvecklats av Nantong Yunju New Material Technology Co., Ltd., tätar mikrosprickor djupt inuti stenmatrisen. I kombination med professionella topiska förseglare skapar denna behandling en skyddande barriär mot rutinmässiga vätskespill, oljemärken och dryckesringar.
F: Hur bibehålls strukturell stabilitet över de geringsförsedda hörnen och kanterna på ett sidoskåp i lätt marmor?
S: Kantstabilitet förlitar sig på högprecisions CNC-snickeri och kompositkärnförstärkning. Ultratunna stenfaner skärs i exakta 45-graders vinklar och lindas sömlöst runt strukturella stödmaterial som fiberskivor med hög densitet eller bikaka av aluminium. Den strukturella kärnan absorberar extern stötenergi, håller de geringsförsedda sömmarna tätt sammanfogade och förhindrar hörnflisning vid långvarig användning i hemmet.
F: Kan ytan på ett sidoskåp i marmor motstå värmechock från varma kokkärl eller varma elektroniska enheter?
S: Ja, naturlig marmor har inneboende termisk tröghet. När den är bunden till värmebeständiga underlagssubstrat avleder den ultratunna stenfaneren snabbt lokal värme över sin yta, vilket förhindrar blåsbildning, skevhet eller missfärgning som vanligtvis skadar syntetiska laminat, termofolieöverdrag eller lackerade träfinisher.
F: Vilka tekniker säkerställer visuell kornkontinuitet när flera sidoskåp i marmor placeras sida vid sida i ett kommersiellt projekt?
S: Visuell konsekvens uppnås genom sekventiell stenskivning och digital sekvenskartläggning. Avancerade FoU-funktioner, som de som är integrerade i Nantong Yunju New Material Technology Co., Ltd:s bearbetningslinjer i Haian, extraherar tunna stenskivor i följd från exakt samma stenbrott. Detta möjliggör exakt bokmatchning och sekvensmatchning över intilliggande dörrfronter, vilket säkerställer ett sömlöst ådrorflöde över långa skåpsdrag.
F: Hur fungerar sidoskåp i kompositsten i miljöer med hög luftfuktighet som lyxiga masterbadrum eller spasviter?
S: Till skillnad från konventionella MDF- eller massivträskåp som expanderar, skenar eller skalar när de utsätts för kontinuerlig omgivande ånga, förblir ett sidoskåp i kompositmarmor dimensionsstabilt. Det yttre skiktet av natursten och den förseglade kompositbaksidan hämmar fuktupptagningen och förhindrar svällning av kärnan och fogbrott i fuktiga inre utrymmen.
F: Vilket rutinmässigt rengöringsprotokoll ska följas för att bevara originalpoleringen på ett sidoskåp i marmor?
S: Underhåll kräver att du torkar ytan med en mjuk, fuktig mikrofiberduk och ett milt, pH-neutralt rengöringsmedel speciellt framtaget för natursten. Att undvika slipande skursvampar, blekmedel och starka sura eller alkaliska sprayer skyddar den fabriksapplicerade förseglaren och håller den polerade ytan klar och slät.
Yunju
Produkter
Kontakta
-
 56 Ronggang Road, Binhai New Area, Laoba Port, Hai'an City, Nantong City, Jiangsu Province
-
 [email protected]

Mobil

Upphovsrätt ©Nantong Yunju New Material Technology Co., Ltd.Rights Reserved.
 Custom Sidoskåp i marmor Manufacturers